

Teknik Özellikler: Eğimli yataklar için CNC makine aleti, yüksek konumlandırma doğruluğuna, hı...
See Details
 {:Önceden}
Küçük bileşenler, üretim genelinde sessizce çok fazla ağırlık taşır. Aletlerde, mekanik aksamlarda, elektronik ekipmanlarda, tıbbi cihazlarda ve her türlü hassas üründe karşımıza çıkıyorlar. Bu parçalar ilk bakışta basit görünebilir ancak bunları üretmek aslında şekil, boyut, yüzey kalitesi ve uyum üzerinde dikkatli kontrol gerektirir. Küçük bir sapma bile bir bileşenin diğer parçalarla nasıl bağlantı kurduğunu veya kullanımdan sonra nasıl performans gösterdiğini etkileyebilir.
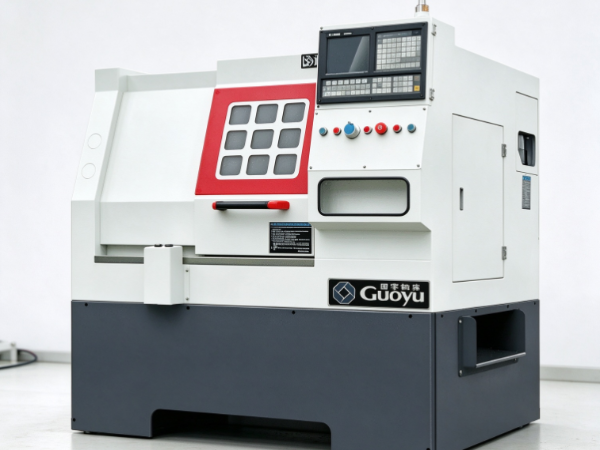
A küçük yüksek hassasiyetli torna Bu tür dikkatli işlemenin gerçekten önemli olduğu tornalama görevlerini yerine getirir. Kompakt yapısı küçük iş parçalarına iyi uyum sağlarken, mekanik tasarımı ve çalıştırma kontrolleri sonuçların her çalışmada tutarlı kalmasına yardımcı olur. Makine kontrollü kesim yoluyla silindirik parçaları şekillendirir, kademeli yüzeyler oluşturur, oluklar oluşturur ve diğer özellikleri üretir.
Bununla birlikte, makine boyutunun tek başına ince parçalar için uygunluğu belirlemediğini belirtmekte fayda var. Sonuç aslında çeşitli faktörlere bağlıdır: tezgah stabilitesi, iş mili performansı, takım durumu, iş parçası tutuşu, malzeme özellikleri ve her bir işlemin ne kadar dikkatli planlandığı. Bu unsurları kavramak, üreticilerin küçük, yüksek hassasiyetli bir torna tezgahının üretim ihtiyaçlarına gerçekten uygun olup olmadığını anlamalarına yardımcı olur.
İnce parçalar genellikle sıkı bir şekilde kontrol edilen malzeme çıkarılmasını gerektirir. İş parçası dar bir profile, küçük bir çapa veya birbirine tam olarak uyması gereken birden fazla bağlantılı özelliğe sahip olabilir. Küçük, yüksek hassasiyetli bir torna tezgahı, kompakt bir çalışma alanını kontrollü alet hareketi ile eşleştirerek bu tür işleri destekler.
Tornalama sırasında iş parçası dönerken bir kesici takım, parçayı şekillendirmek için planlı bir yol izleyerek malzemeyi yüzeyinden ayırır. İş parçasına ve kesme yöntemine bağlı olarak bu, silindirik bölümler, omuzlar, oluklar, konikler ve birçok başka özellik üretebilir.
Kompakt bir makine aynı zamanda küçük iş parçalarına ulaşılmasını da kolaylaştırır. Operatör kesme alanına sıkı bir şekilde odaklanabilir ve çalışırken aletin malzemeyle nasıl etkileşime girdiğini izleyebilir. Bir bileşen çok sayıda ince ayrıntı taşıdığında veya süreç boyunca sık sık denetim yapılması gerektiğinde bu gerçekten faydalıdır.
Burada başka bir gerçek avantaj daha var: yerleşik bir süreci güvenilir bir şekilde tekrarlama yeteneği. Kurulum ve takım yolu ayarlandığında, aynı işleme sırası benzer parçalar üzerinde yürütülebilir. Bu, makinenin iyi durumda kalması ve kurulumun sabit kalması koşuluyla bileşenler arasındaki çeşitliliği azaltır.
Ancak her küçük parçanın aslında yüksek hassasiyetli bir torna tezgahına ihtiyacı yoktur. Geniş toleranslara sahip basit bileşenler genellikle tamamen başka ekipmanlarda üretilebilir. Tasarımın dar boyutlar, temiz bir yüzey veya bağlı bileşenlerle sıkı uyum gerektirdiği durumlarda küçük, yüksek hassasiyetli bir torna tezgahı yerini alır.
Makine stabilitesi ince parçaların kalitesini doğrudan şekillendirir. Kesme sırasında iş mili, iş parçası, takım ve destekleyici yapının istenmeyen hareketler içeri girmeden birlikte çalışması gerekir. En hafif titreşim bile yüzeyde gözle görülür izler bırakabilir veya küçük bir özelliğin şeklini bozabilir.
Dengeli bir makine kesici takımı amaçlanan yolda kilitli tutar. Bu, dar şaftların, küçük pimlerin, burçların ve kesme alanını çevreleyen sınırlı malzemeye sahip diğer bileşenlerin tornalanmasında çok önemlidir. İş parçası kesimin ortasında kayar veya titrerse, bitmiş parça amaçlanan tasarımdan sapabilir.
Makine çerçevesi ve dahili bileşenlerin tümü bu dengeyi sağlar. Sert bir yapı, kesme kuvvetlerine iyi bir şekilde direnç gösterirken, iyi korunan hareketli parçalar, kontrollü hareketi destekler. Kurulum ortamı da önemlidir; dengesiz bir taban veya titreşimi tetikleyen yakındaki ekipman, işleme sonuçlarını gerçekten etkileyebilir.
Stabilite yalnızca makine yapısına bağlı değildir. Kesme koşulları ve iş parçası desteği burada önemli rol oynar. Tutucusundan çok uzağa uzanan bir alet titreme eğilimi gösterir. İnce bir iş parçası kesme basıncı altında bükülebilir. Uygun olmayan bir kesme yöntemi gereksiz kuvvet oluşturabilir ve bitmiş yüzeyi tahmin edilmesi zor şekillerde etkileyebilir.
Üreticiler uygun makine kurulumu, doğru takım seçimi ve düzenli denetim yoluyla bu riskleri azaltabilirler. Ayrıca, nasıl tutulacağına ve işleneceğine karar vermeden önce her bir iş parçasının şeklini ve uzunluğunu tartmaları gerekir.
İnce parçalar için istikrarlı bir işleme süreci, yalnızca makinenin boyutuna veya görünümüne bağlı kalmaktan çok daha önemlidir. Amaç, operasyon boyunca hareketi kontrol altında tutmak, böylece her kesim olması gereken yolu takip etmektir.
İş mili, tornalama sırasında iş parçasını döndürür ve davranışı, malzemenin kesici takımdan ne kadar düzgün hareket ettiğini şekillendirir. Döndürme düzensiz çalışıyorsa veya iş parçası doğru şekilde tutulmuyorsa kesici takım, malzemeyi tutarsız bir şekilde kaldırabilir.
Küçük parçalar için iş mili performansı özellikle önemlidir çünkü küçük bir rahatsızlık bile bitmiş şekil üzerinde gözle görülür bir iz bırakabilir. Dar çaplı veya ince yüzey özelliklerine sahip parçalar dönme, bağlama ve kesme basıncındaki değişikliklere karşı duyarlı olma eğilimindedir.
İş parçasının doğru şekilde merkezlenmesi ve sabitlenmesi de gerekir. Kötü hizalama, parçanın merkezin dışına dönmesine neden olarak eşit olmayan malzeme çıkarılmasına neden olabilir. Aşırı sıkma kuvveti hassas malzemenin deforme olmasına yol açarken, yetersiz tutma kuvveti iş parçasının kesimin ortasında kaymasına neden olur.
Farklı iş parçaları farklı tutma yöntemleri gerektirir. Kısa, sağlam bir bileşenin sabitlenmesi nispeten kolaydır. Uzun, ince bir parçanın bükülmeyi azaltmak için ek desteğe ihtiyacı olabilir. İnce duvarlı bileşenler, şekilleri basınç altında her zaman açıkça görülmeyecek şekilde değişebileceğinden özel dikkat gerektirir.
İş milinin durumu, rutin makine bakımında bir yeri hak eder. Olağandışı gürültü, titreşim veya dönüşteki kaymalar incelemenin geciktiğinin sinyali olabilir. İş milini ve ilgili bileşenleri iyi durumda tutmak, zaman içinde öngörülebilir bir işleme sürecinin korunmasına yardımcı olur.
Küçük, yüksek hassasiyetli bir torna tezgahını değerlendirirken üreticiler, gerçekte üretmeyi planladıkları parça türlerini düşünmelidir. İş mili düzeni, iş parçası tutma seçenekleri ve amaçlanan malzemelerle uyumluluk, makinenin görevin gereksinimlerini gerçekten karşılayıp karşılamayacağını şekillendirir.
Kesici takım, işlenmiş bir bileşenin yüzeyini ve profilini doğrudan şekillendirir. İş parçası döndükçe malzemeyi sıyırır, dolayısıyla durumu ve geometrisi nihai profilin nasıl gelişeceğini gerçekten belirler.
Uygun bir alet, temiz kenarlar ve pürüzsüz yüzeyler oluşturmaya yardımcı olur. Uygun olmayan bir yüzey, arkasında kaba izler, çapaklar veya istenmeyen deformasyonlar bırakabilir. Çalışma alanı dar olduğundan ve ince özellikler, sonradan hataları düzeltmek için çok az yer bıraktığından, bu sorunlar küçük bileşenlerde daha belirgin şekilde ortaya çıkma eğilimindedir.
Takım seçimi malzemeye, parça geometrisine ve eldeki işlem türüne bağlıdır. Yumuşak metali iyi şekillendiren bir aletin, daha sert bir malzemeyi keserken aynı şekilde davranması gerekmez. Takımın aynı zamanda üretilen özelliğe de uyması gerekir; oluklar, omuzlar ve dar profiller tamamen farklı kesme kenarları veya yaklaşımlar gerektirebilir.
Takım aşınması göz ardı edilemeyecek başka bir faktördür. Bir kenar aşındıkça daha az temiz keser ve daha fazla ısı veya basınç üretir. Bu, yüzey kalitesini değiştirir ve takımın genel olarak iş parçasıyla etkileşimini değiştirir. Düzenli denetim, aşınmanın tekrarlanan kalite sorunlarına yol açmadan önce tespit edilmesine yardımcı olur.
Dürüst olmak gerekirse, takım kurulumu, takım seçimi kadar önemlidir. Kesici kenarın doğru konumlandırılması ve aletin güvenli bir şekilde yerinde tutulması gerekir. Aşırı takım kullanma mesafesi daha fazla titreşime neden olur. Kötü hizalama, ortaya çıkan şekli bozabilir ve geriye doğru izlenmesi zor olan eşit olmayan kesme koşulları yaratabilir.
Tekrarlanan üretim için takım durumunun süreç boyunca sürekli izlenmesi gerekir. Aşınmış bir aletin doğru zamanda değiştirilmesi veya ayarlanması, parçalar arasındaki tutarlılığın korunmasına yardımcı olur ve tüm partinin fazladan inceleme veya yeniden işleme gerek duyması olasılığını azaltır.
Küçük, yüksek hassasiyetli bir torna tezgahı detaylı işlemeyi destekleyebilir elbette, ancak nihai sonuç aslında makine, kesici takım ve iş parçası arasındaki ilişkiye bağlıdır. Bu unsurların tek başına yapılan ayrı seçimler olarak ele alınması yerine bir bütün olarak ele alınması gerekir.
Farklı malzemeler kesmeye gerçekten farklı şekillerde tepki verir. Bazı metaller kolaylıkla işlenir ve uygun koşullar altında temiz yüzeyler elde edilir. Diğerleri daha fazla ısı üretir, kesme aletlerini çabuk aşındırır veya basınç altında deforme olur. Bu farklılıklar başlangıçtan itibaren makine, takım ve işleme yöntemi seçimini şekillendirir.
Alüminyum genellikle hafif bileşenlere iyi hizmet eder. Takım geometrisi ve kesme koşulları ortaya çıkan yüzey kalitesini hâlâ şekillendirse de tornalama işlemlerine makul düzeyde uygundur. Pirinç bağlantı elemanlarında, konektörlerde ve küçük mekanik parçalarda görülür. İşleme davranışı hem alüminyumdan hem de çelikten farklıdır, dolayısıyla aletin ve işlemin buna göre ayarlanması gerekebilir.
Çelik bileşenler çok çeşitli mekanik amaçlara hizmet eder. İşleme gereksinimleri çeliğin türüne, durumuna ve yapılan parçanın şekline bağlıdır. Daha sert malzemeler, hem kesici takım hem de tezgah kurulumu üzerinde daha fazla talep doğurma eğilimindedir.
Bir parça ince duvarlara, dar şafta veya hassas kenarlara sahip olduğunda malzeme davranışı özellikle önem kazanır. Kesme kuvvetleri iş parçasını beklenmedik şekilde bükebilir veya yeniden şekillendirebilir. İşleme öncesinde tamamen sert görünen bir bileşen, malzeme çıkmaya başladığında şaşırtıcı derecede esnek hale gelebilir.
Üreticiler malzemeyi tasarım aşamasında hesaba katmalıdır. Kesmeye nasıl tepki verdiğini, nasıl tutulacağını ve planlanan işleme sırasının şeklini etkileyip etkilemeyeceğini anlamaları gerekiyor. Bu, bir parça zaten tamamen işlendikten sonra düzeltilmesi gerçekten zor olan sorunların önüne geçer.
Malzeme seçimi aynı zamanda bitmiş yüzeyi de şekillendirir. Aynı kesme yöntemi farklı metallerde oldukça farklı sonuçlar üretebilir. Takım durumu, iş parçası desteği ve kesme koşullarının tamamı malzeme dikkate alınarak seçilmelidir.
Küçük, yüksek hassasiyetli bir torna tezgahı, yetenekleri eldeki malzeme ve bileşen tasarımıyla gerçekten eşleştiğinde ince parçalar için uygundur. Makine, gerçekleştirmesi beklenen fiili işten ayrı olarak değerlendirilmemelidir.
İş parçası kelepçelemesi, işleme sırasında malzemeyi yerinde tutar. Basit bir hazırlık adımı gibi görünebilir ancak bitmiş boyutları, yüzey kalitesini ve bir parçanın parti genelinde ne kadar tekrarlanabilir olacağını gerçekten şekillendirir.
Küçük bileşenlerin sabitlenmesi zor olabilir çünkü kavrama için sınırlı temas alanı sunarlar. İş parçası yeterince sıkı tutulmazsa, kesme kuvvetleri çalışma ortasında parçayı kaydırabilir. Ancak çok sıkı sıkıştırdığınızda malzeme deforme olabilir; özellikle bileşen ince duvarlar veya hassas bir yapı taşıdığında bu durum geçerlidir.
Tutma yönteminin eldeki iş parçasının şekline ve boyutuna uygun olması gerekir. Kısa silindirik bir bileşen, uygun bir mandren veya pens ile kolayca sabitlenir. Uzun bir parçanın bükülmeyi kontrol altında tutmak için ek desteğe ihtiyacı olabilir. Alışılmadık şekillere sahip bileşenler, yalnızca kendileri için özel olarak hazırlanmış bir tutma düzeni gerektirebilir.
Doğru hizalama da aynı derecede önemlidir. İş parçası düzgün şekilde ortalanmazsa, alet malzemeyi eşit olmayan bir şekilde kaldırabilir. Bu durum çapı, eşmerkezliliği ve aynı parça üzerinde bulunan farklı özellikler arasındaki ilişkiyi ortadan kaldırabilir.
Benzer bileşenlerden oluşan bir parti üretilirken kelepçelemenin de tutarlı kalması gerekir. Bir parçanın konumlandırılma şeklindeki değişiklikler, makine her seferinde tam olarak aynı programlanmış hareketi çalıştırsa bile, varyasyona neden olabilir. Tekrarlanabilir bir kurulum, tüm çalışma boyunca amaçlanan işleme sırasını korumayı çok daha kolay hale getirir.
Üreticiler temas yüzeylerini ve tutma bileşenlerini kir, hasar veya aşınma açısından düzenli olarak kontrol etmelidir. İş parçası ile tutma yüzeyi arasına sıkışan küçük parçacıklar konumlandırmayı bozabilir. Aşınmış tutma bileşenleri ayrıca tutuşu azaltabilir veya hizalamayı olması gerekenden daha az tahmin edilebilir hale getirebilir.
Buradaki amaç, iş parçasını gereksiz stres yaratmadan desteklemektir. Uygun bağlama, parça gerçekten sabit kalırken kesme takımının malzemeyi kaldırmasına olanak tanır; özellikle küçük şaftlar, pimler, manşonlar ve doğru hizalamanın doğru çalışması gereken diğer bileşenleri işlerken önemlidir.
Doğru makine gerçekten üretilen parçalara, kullanılan malzemelere ve beklenen üretim iş akışına bağlıdır. Kısa metal pimler için yapılmış bir makine, uzun şaftlar veya ayrıntılı özelliklerle dolu bileşenler için tasarlanmış olandan farklı gereksinimler taşıyabilir.
Üreticiler parça çizimlerini kendileri inceleyerek başlayabilirler. Genel şekil, kritik boyutlar, yüzey gereksinimleri ve özellikler arasındaki ilişkinin tümü, eldeki gerçek işleme görevlerinin tanımlanmasına yardımcı olur. Bu bilgi, mevcut makinelerin yan yana karşılaştırılması için pratik bir temel sağlar.
Seçim sırasında çeşitli faktörler gerçek ilgiyi hak ediyor:
İş parçası kapasitesi - Makinenin amaçlanan bileşenlerin çapına, uzunluğuna ve genel şekline uygun olması gerekir.
Mil performansı — Rotasyon, malzeme ve parça tasarımının gerçekte gerektirdiği kesme operasyonlarını desteklemelidir.
Takım düzenlemesi — Makine, gereksiz kurulum sıkıntıları olmadan gerekli kesici takımların ilgili yüzeylere ulaşmasını sağlamalıdır.
Kontrol sistemi — Kontroller, amaçlanan işleme sırasını desteklemeli ve operatörlerin süreci baştan sona net bir şekilde yönetmesine olanak sağlamalıdır.
İş parçası tutma — mevcut aynalar, pensetler ve destek seçeneklerinin söz konusu parçaların boyutuna ve şekline uygun olması gerekir.
Bakım erişimi — Rutin inceleme veya ayarlama gerektiren bileşenler, servis için gerçekten erişilebilir durumda kalmalıdır.
Atölye gereksinimleri — makinenin mevcut alana ve içinde yaşayacağı çalışma ortamına uyması gerekir.
Üreticiler ayrıca makinenin planlanan tüm operasyonları gerçekleştirip gerçekleştiremeyeceğini de tartmalıdır. Bazı bileşenlerin yalnızca temel tornalamaya ihtiyacı vardır; diğerleri ise yüzey alma, kanal açma, diş açma veya takım konumunda birkaç değişiklik yapılmasını gerektirir. Gerekli özellikler, herhangi bir makine gerçekten seçilmeden önce kontrol edilmeyi hak eder.
Kurulum kolaylığı, tartılmaya değer başka bir pratik noktadır. Bir atölye küçük partiler halinde farklı parçalar ürettiğinde, operatörlerin genellikle takımları, iş parçası bağlama düzenlerini ve işleme programlarını oldukça düzenli aralıklarla değiştirmesi gerekir. Net bir kurulum süreci, önlenebilir gecikmelerin azaltılmasına yardımcı olur ve üretimin günlük olarak yönetilmesini gerçekten kolaylaştırır.
Satın alma kararı, yalnızca makine boyutundan ziyade gerçek üretim ihtiyaçlarını yansıtmalıdır. Kompakt bir makine elbette sınırlı alana sahip bir atölyeye uygun olabilir, ancak çalışma kapasitesi ve çalışma fonksiyonlarının yine de gerçekte üreteceği parçalarla aynı hizada olması gerekir.
Tutarlı işleme, ekipmanın durumuna ve sürecin genel olarak ne kadar dikkatli yönetildiğine bağlıdır. Gerçekten uygun bir makine bile, takımların aşınması, iş parçalarının çalışmadan çalışmaya farklı şekilde sıkıştırılması veya bakımın çatlaklardan kaçması durumunda değişken sonuçlar üretebilir.
Açık bir kurulum prosedürü, operatörlerin makineyi her zaman aynı şekilde hazırlamasına yardımcı olur. Takım konumlandırmayı, iş parçası hizalamasını, tutma düzenlemelerini ve işleme operasyonlarının sırasını kapsayabilir. Bu adımlar doğru bir şekilde belgelendiğinde, operatörlerin kurulumu kontrol edecek somut bir şeyleri olur.
Denetim, her parça tamamlandıktan sonra değil, üretim sırasında gerçekleştirilmelidir. Seçilen bileşenlerin yol boyunca kontrol edilmesi, boyutlardaki, yüzey görünümündeki veya uyumdaki değişiklikleri yayılmadan önce ortaya çıkarabilir. Bir sorun ortaya çıkarsa operatör, daha fazla parçayı etkilemeden önce sorunun nedenini araştırabilir.
Ölçüm yöntemleri eldeki bileşene uygun olmalıdır. Basit dış boyutlar standart ölçüm araçlarıyla iyi sonuç verirken, daha küçük özellikler veya daha karmaşık ilişkiler tamamen başka denetim yöntemleri gerektirebilir. Asıl mesele, kontrol edilen özelliği gerçekten değerlendirebilecek bir yöntem kullanmaktır.
Makine bakımı da tekrarlanabilirliği destekler. Çalışma alanının temizlenmesi, hareketli bileşenlerin kontrol edilmesi, iş mili davranışının izlenmesi ve takım tutucuların incelenmesi, işlemeyi etkileyebilecek koşulların sorun yaratmadan önce işaretlenmesine yardımcı olur. Bakım, makinenin çalıştığı üretim ortamının ihtiyaçlarının yanı sıra makinenin kendi talimatlarına da uymalıdır.
Operatörler kesme sırasındaki değişikliklere karşı dikkatli olmalıdır. Beklenmeyen titreşim, olağandışı gürültü, zayıf yüzey kalitesi veya tutarsız talaş oluşumu, sürecin dikkat edilmesi gerektiğinin sinyalini verebilir. Bu işaretler her zaman aynı nedenden kaynaklanmaz; dolayısıyla makine, takım, malzeme ve iş parçası kurulumu ayrı ayrı kontrol edilmek yerine birlikte kontrol edilmeyi hak eder.
Üretim planlaması burada da gerçek bir fark yaratabilir. Benzer parçaları bir arada gruplamak kurulum değişikliklerini azaltırken, aletleri ve iş bağlama ekipmanlarını düzenli tutmak hazırlığı çok daha kolay hale getirir. Özel bileşenler üreten atölyeler için, başarılı kurulumların kaydı, benzer işler daha sonra tekrar geldiğinde de karşılığını verebilir.
İnce parça işleme, tüm süreç boyunca gerçekten dikkat gerektirir. Elbette kesme hareketini makine yaratır, ancak operatörler, aletler, iş parçasını tutma, inceleme ve bakımın tümü nihai sonuca birlikte katkıda bulunur. Küçük, yüksek hassasiyetli bir torna tezgahı, tasarımı ve çalıştırma yetenekleri, üretilen parçaların gerçekte ihtiyaç duyduğu şeylerle uyumlu olduğunda bu tür işlere uygundur.

Teknik Özellikler: Eğimli yataklar için CNC makine aleti, yüksek konumlandırma doğruluğuna, hı...
See Details
Teknik Özellikler: Tüm tornalar, işleme sertliği ve takım tezgahı bütünlüğünü sağlamak için 25...
See Details
Teknik Özellikler: Şanzıman, yüksek hız ve yüksek verimlilik gereksinimlerini karşılamak, sürt...
See Details
Teknik Özellikler: Silindirler, koniler, özel yüzeyler vb. Süper ses frekansı söndürülmesin...
See Details
Teknik özellikler Takım tezgahı tek sütunlu dikey bir kılavuz yapıdır. Sütun, taban ve kayar k...
See Details
Modern endüstrilerin çeşitli işleme ihtiyaçlarını karşılamak için tasarlanmış güvenilir ve veriml...
See Details
Satış sonrası hizmet taahhüdü: 1. Kabul tarihinden itibaren, Makine Tezgahı...
See Details
Teknik Özellikler: Uluslararası ileri teknolojiye dayanarak, bu takım aletinin tasarımı yüksek...
See DetailsDijital ve iş uzmanları ekibimiz sizi doğru yöne yönlendirecektir.
Hadi konuşalım
Zhejiang Guoyu CNC Takım Tezgahı Co., Ltd., ürünlerinin kalitesini sağlamak için zengin deneyime, profesyonel teknolojiye ve gelişmiş yöntemlere güvenir, böylece müşteriler daha profesyonel ve düşünceli hizmetin tadını çıkarabilir.
 [email protected]
 +86-576-82879226
 Xialiang Sanayi Bölgesi, Luqiao Bölgesi, Taizhou City, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang Guoyu CNC Takım Tezgahı Co., Ltd. Her hakkı saklıdır.
