

Teknik Özellikler: Konik yüzeyler, özel yüzeyler, vb. Gibi her türlü dönme yüzeyini bisikletle...
See Details
 {:Önceden}
Metal parçalar modern imalatın hemen hemen her köşesinde karşımıza çıkıyor. Makinelerin içindeki milleri, sıhhi tesisat sistemlerindeki bağlantı elemanlarını, endüstriyel ekipmanlardaki bağlantı elemanlarını ve sayısız mekanik üründe bulunan dönen bileşenleri oluştururlar. Bu parçalar dışarıdan basit görünebilir, ancak bunları üretmek aslında yolun her adımında şekil, boyut ve yüzey durumu üzerinde dikkatli kontrol gerektirir.
A Metal için CNC torna tezgahı üreticilerin bu bileşenleri kontrollü bir tornalama işlemi yoluyla oluşturmasına yardımcı olur. CNC, bilgisayar sayısal kontrolü anlamına gelir; makine, kesici takımın hareketini iş parçasının dönüşüyle koordine etmek için programlanmış talimatları takip eder. Metal döndükçe kesici takım, parça gerekli şekle ulaşana kadar seçilen alanlardaki malzemeyi sıyırır.
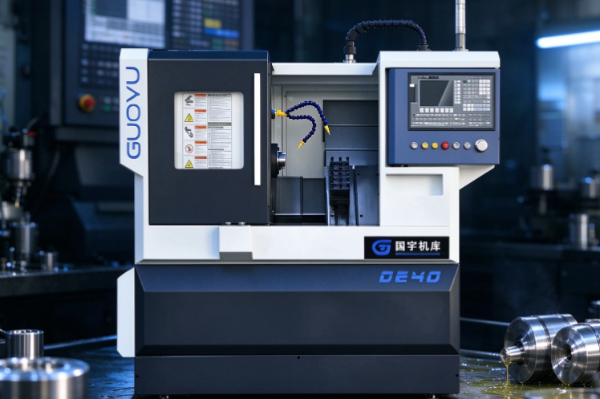
Manuel tornalamanın aksine, CNC işleme birçok hareketin bilgisayar kontrollü bir süreç aracılığıyla planlanmasına ve tekrarlanmasına olanak tanır. Ekipmanı silindirik parçalar, dişli bileşenler, kademeli miller, burçlar ve özellikle tornalama işlemleri gerektiren diğer şekillerin üretimi için uygun kılan şey budur.
Çalışma prensibi kağıt üzerinde oldukça basittir ancak gerçek süreç birbiriyle bağlantılı birkaç aşamadan geçer. İş parçasının sabitlenmesi gerekir, kesici takımın amaçlanan yolu izlemesi gerekir ve operatörün malzeme ve işleme koşullarının parçaya gerçekten uygun olduğunu doğrulaması gerekir. Bu parçaların birlikte nasıl çalıştığını anlamak, CNC torna tezgahlarının metal işlemede neden bu kadar yaygın olarak kullanıldığını açıklamaya yönelik uzun bir yol kat ediyor.
CNC torna tezgahı, iş parçasını kesici takıma doğru döndürerek metali şekillendiren bir takım tezgahıdır. Kesici takım planlı bir yol boyunca hareket ederken, iş parçası bir sıkıştırma cihazı tarafından tutularak oturur ve ilerledikçe istenmeyen malzemeleri uzaklaştırır.
Bu süreç dönüm adı ile geçmektedir. Özellikle yuvarlak veya silindirik özelliklere sahip bileşenler için kullanışlıdır. Makinenin tasarımına ve takımlamaya bağlı olarak CNC torna tezgahı aynı zamanda yüzey alma, kanal açma, diş açma ve delme gibi işlemleri de gerçekleştirebilir.
Makinenin ana amacı, belirli bir tasarıma uygun bir bileşen üretmektir; bu tasarım ister belirli bir dış çap, ister düz bir uç, dar bir oluk, dişli bir bölüm veya birkaç bağlantılı silindirik yüzey gerektirsin.
Tipik bir CNC torna tezgahı birkaç temel bileşenden oluşur.
| Bileşen | Ana işlev |
|---|---|
| Makine yatağı | Ana makine bileşenlerini destekler ve hareketlerine rehberlik eder |
| Mil | İşleme sırasında iş parçasını döndürür |
| Chuck veya sıkma cihazı | İş parçasını güvenli bir şekilde tutar |
| Kesici alet | Malzemeyi iş parçasından çıkarır |
| Takım tutucu veya taret | Kesici takımları tutar ve konumlandırır |
| Kontrol sistemi | Programlanmış talimatları yorumlar ve makine hareketlerini koordine eder |
| Tahrik sistemi | İş milini ve makine eksenlerini hareket ettirir |
| Muhafaza | Çalışma sırasında talaşların ve kesme sıvısının tutulmasına yardımcı olur |
Her parça farklı bir rol oynar, ancak makine aslında bunların birlikte ne kadar iyi koordine edildiğine bağlıdır. Mil dönüş sağlar, bağlama cihazı iş parçasını yerinde tutar ve kesici takım gerekli özellikleri oluşturur. Kontrol sistemi bu eylemleri, altında çalışan işleme programına göre birbirine bağlar.
CNC torna tezgahları genellikle çelik, alüminyum, paslanmaz çelik, pirinç ve diğer işlenebilir metalleri işler. Hangi kesme yönteminin işe gerçekten uygun olduğu malzemenin özelliklerine, parça geometrisine ve takip edilen yüzey durumuna bağlıdır.
Tornalama işlemi, makine metal iş parçasını sabitleyip merkezi ekseni etrafında döndürdüğünde başlar. Daha sonra bir kesici takım dönen yüzeyle temas eder ve yüzey üzerinde hareket ettikçe malzemeyi sıyırır.
Birkaç farklı çapa sahip bir şaft haline gelmesi gereken yuvarlak bir metal çubuğu hayal edin. Orijinal çubuk, bitmiş bileşenin gerektirdiğinden daha kalın başlar. Kesici takım, malzemeyi seçilen bölümlerden çıkarır ve işlem tamamlandıktan sonra gerekli şekli geride bırakır.
Temel tornalama süreci üç ana eyleme ayrılır.
İş parçası dönüşü
Sıkıştırma cihazı onu yerinde tutarken iş mili iş parçasını döndürür. Hareket veya zayıf bağlama, işleme sonucunu tamamen bozabileceğinden, kararlı dönüş burada çok önemlidir.
Takım hareketi
Kesici takım iş parçasına doğru veya iş parçası boyunca hareket eder. Tek yön, aletin yüzeye ne kadar derin keseceğini kontrol eder; bir diğeri ise fiilen işlenen alanın uzunluğunu kontrol eder.
Malzeme kaldırma
Alet metalle temas ettiğinde küçük malzeme parçaları iş parçasından sıyrılır. Tekrarlanan takım hareketleri, gerekli çapı, uzunluğu ve yüzey şeklini kademeli olarak oluşturur.
Farklı işlemler farklı özellikler yaratır. Kaplama düz bir uç yüzey oluşturur. Düz tornalama dış çapı küçültür. Kanal açma dar bir kanal açarken diş açma, parçaların eşleşen dişlere geçmesini sağlayan spiral bir profil oluşturur.
Bir CNC torna tezgahı, makinenin ve takımların desteklemesi koşuluyla, bu işlemlerin birçoğunu tek bir kurulumda gerçekleştirebilir. Bu, iş parçasını ayrı makineler arasında taşıma ihtiyacını azaltır.
Süreç sadece mümkün olduğu kadar fazla malzemenin çıkarılmasıyla da ilgili değil. Takım yolunun tasarıma uygun olması ve kesme koşullarının işlenen metale uygun olması gerekir. Aşırı kesme kuvvetleri, uygun olmayan takımlama veya dengesiz iş parçası bağlama, yüzeyin ve son boyutların bozulmasına neden olabilir.
Kontrol sistemi aslında bir CNC torna tezgahını geleneksel manuel olarak çalıştırılan bir tezgahtan ayıran şeydir. CNC makinesi, her hareketi elle yönlendirmek için tamamen bir operatöre güvenmek yerine, işleme operasyonlarını önceden açıklayan bir programı takip eder.
Bu program iş mili dönüşü, takım hareketi, kesme işlemleri ve diğer makine işlevlerine ilişkin talimatlar içerir. Kontrol sistemi bu talimatları yorumlayarak ilgili hareketleri buna göre koordine eder.
Süreç genellikle dijital parça tasarımı veya mühendislik çizimiyle başlar. Bir programcı bileşenin nasıl işlenmesi gerektiğini bulur ve takım yollarını düzenler. Bu talimatlar daha sonra torna tezgahının gerçekten çalıştırabileceği, makine tarafından okunabilen bir programa dönüştürülür.
Çalışma sırasında kontrol sistemi, makine eksenlerini ve iş milini programlanan sıraya göre yönlendirir. Kesici takım planlanan yolu takip ederek, ilerledikçe malzemeyi amaçlanan alanlardan uzaklaştırır.
Bu, her bir kesimi manuel olarak yönlendirmeden, birden fazla bağlantılı özelliğe sahip parçalar üretmeyi mümkün kılar. Ayrıca üreticilerin benzer bileşenlerden oluşan bir parti üretirken aynı işleme sırasını güvenilir bir şekilde tekrarlamalarına olanak tanır.
Ancak bilgisayar kontrolü dikkatli hazırlık ihtiyacını ortadan kaldırmaz. Programın gerçek iş parçası, takım düzeni ve makine kurulumuyla tam olarak eşleşmesi gerekir. Yanlış talimatlar, aletin yanlış yerden kesmesine veya dokunmaması gereken bir bölgeye gitmesine neden olabilir.
Takım konumunun da doğru şekilde kurulması gerekir. Tezgahın, iş parçasının gerçekte nerede bulunduğunu ve kesici takımın bileşenin referans noktalarıyla nasıl ilişkili olduğunu bilmesi gerekir. Bu ayarlar, programlanan hareketlerin amaçlanan parça geometrisiyle aynı hizada olmasını sağlar.
Operatörler kurulumun kontrol edilmesinden, programın gözden geçirilmesinden ve işleme sürecine göz kulak olmaktan sorumludur. Kontrol sistemi hareketleri yönlendiriyor elbette ama sonucun kalitesi yine de insan tarafında uygun planlama ve uygulamaya bağlı.
Bireysel işleme işleri biraz farklılık gösterir, ancak çoğu CNC torna işlemi genel olarak benzer bir iş akışını izler. Her aşama, makineyi veya iş parçasını bir sonraki adıma hazırlar.
İş parçası hazırlığı
Süreç uygun hammaddeyle (bir metal çubuk, hazırlanmış bir iş parçası veya kısmen şekillendirilmiş bir bileşen) başlar. Malzemenin, gerekli özelliklerin gerçekten işlenmesine olanak sağlamak için yeterli miktarda stoğa ihtiyacı vardır.
Operatör iş parçasının durumunu kontrol eder ve planlanan işleme uygun olduğunu doğrular. Aksi takdirde malzeme kusurları, uygun olmayan boyutlar veya kötü yüzey koşulları ciddi baş ağrıları yaratabilir.
İş parçası bağlama ve takım kurulumu
İş parçası bir aynaya veya başka bir uygun tutma cihazına sabitlenir. Kesici takımlar tutucularına takılır ve pozisyonları makine kontrol sistemi içerisinde belirlenir.
Doğru sıkıştırma önemlidir çünkü iş parçasının dönerken ve kesilirken sabit kalması gerekir. Kurulumun aynı zamanda kesme takımının işleme gerektiren alanlara gerçekten erişmesine izin vermesi de gerekir.
Program hazırlama
İşleme programı, takım hareketlerini ve gerçekleşen operasyonların sırasını tanımlar. Parça şeklini, takım geometrisini, malzemeyi ve tezgah yeteneklerini aynı anda hesaba katması gerekir.
Üretim başlamadan önce program ve kurulum, potansiyel çarpışmaları veya yanlış hareketleri, gerçek hasara neden olmadan önce işaretlemek için bir kontrolü hak ediyor.
Kesme ve şekillendirme
Makine burada programlanan işlemleri gerçekleştirir. Kesici takım, gerekli yüzeyleri ve özellikleri oluşturmak için malzemeyi sıyırır.
Bileşene bağlı olarak bu, tamamen birkaç geçişi ve farklı araçları içerebilir. Operatör, olağandışı gürültü, titreşim, takım hasarı veya beklenmeyen talaş oluşumuna karşı dikkatli olur.
Muayene
Bitmiş parça, çizimine veya spesifikasyonuna göre kontrol edilir. Muayene çapların ölçülmesini, uzunlukların kontrol edilmesini, dişlerin incelenmesini ve yüzey durumunun gözden geçirilmesini kapsayabilir.
Bir parça gerekli boyutları kaçırırsa bunun nedeni takım aşınmasına, yanlış kuruluma, malzeme farklılığına veya program hatalarına dayanabilir. Asıl nedeni belirlemek, aynı sorunun daha sonraki bölümlere yayılmasını önlemeye yardımcı olur.
Bu aşamalar gerçekten bağlantılı bir süreç oluşturur. Malzeme hazırlama veya iş parçası tutma sırasındaki sorunlar kesme işlemine yansıyabilir, işlemedeki hatalar ise hattın aşağısındaki inceleme sırasında yüzeye çıkma eğilimindedir.
CNC torna tezgahları genellikle dönme şekilleri etrafında oluşturulan bileşenler üretir. Uygulamaları basit silindirik parçalardan çeşitli çapları, oyukları, delikleri veya dişli bölümleri taşıyan parçalara kadar uzanır.
Şaftlar ve pimler
Şaftlar ve pimler genellikle yuvarlak yüzeylere, omuzlara ve çaptaki değişikliklere sahiptir. Tornalama, parçanın farklı bölümleri arasındaki ilişkiyi sağlam tutarken bu özellikleri oluşturur.
Dişli bileşenler
Bazı vidalar, saplamalar ve diğer dişli parçalar, diş açma için donatılmış CNC torna tezgahlarında işlenebilir. İş parçacığının amaçlanan bağlantıyla ve bileşenin tasarımının gerçekte gerektirdiği şeyle eşleşmesi gerekir.
Burçlar ve kollu
Bu bileşenler genellikle iç açıklıkların yanında silindirik dış yüzeyler taşır. Uygun CNC torna tezgahları dış tarafı tornalayabilir ve destekli iç işleme operasyonlarını da gerçekleştirebilir.
Flanşlar ve bağlantı parçaları
Çok sayıda bağlantı parçası yuvarlak profiller, basamaklı yüzeyler veya oyuklar taşır. Tornalama, bu özellikleri boru sistemleri, makineler ve endüstriyel montajlarda kullanılmak üzere üretir.
Özel metal bileşenler
Üreticiler genellikle belirli ekipman veya düzenekler için üretilmiş özel parçalar için CNC torna tezgahlarına yönelir. İşleme planı bileşen geometrisine ve gerekli olan malzemeye bağlıdır.
Her metal parçanın tornalamaya uygun olmadığını belirtmekte fayda var. Karmaşık düz yüzeylere, derin ceplere veya çeşitli kenarlara dağılmış özelliklere sahip bileşenler genellikle bunun yerine frezeleme veya başka bir işleme ihtiyaç duyar. Bazı işler, tasarımın tamamını tamamlamak için tornalama ve frezelemenin birleştirilmesiyle sonuçlanır.
Buradaki asıl husus bileşenin şeklidir. CNC tornalama, özellikle bir parçanın ana özellikleri kendilerini merkezi bir eksen etrafında düzenlediğinde parlar.
Bir CNC torna tezgahı programını ancak makine, takım, malzeme ve kurulumun tümü birlikte düzgün şekilde çalıştığında doğru şekilde takip edebilir. Bitmiş parçanın kalitesini ve tutarlılığını çeşitli faktörler şekillendirir.
Malzeme özellikleri
Farklı metaller kesici takım altında oldukça farklı davranır. Bazıları uzun talaşlar üretir; diğerleri daha kısa parçalara ayrılır. Bazı makineler kolaylıkla; diğerleri kesici takımın kendisinden çok daha büyük taleplerde bulunurlar.
Malzeme takım seçimini, kesme koşullarını, talaş kontrolünü ve genel olarak bitmiş yüzeyin durumunu şekillendirir.
Kesici takım durumu
Aşınmış veya hasar görmüş bir takım, pürüzlü yüzeyler bırakabilir, boyutları değiştirebilir veya tutarsız sonuçlar üretebilir. Takım aşınması yavaş yavaş gelişme eğilimindedir; düzenli muayenenin bu kadar önemli olmasının nedeni tam olarak budur.
Aletin ayrıca malzemeye ve eldeki çalışmaya uygun olması gerekir. Bir metal türü için tasarlanan bir alet, tamamen başka bir metal türü üzerinde düşük performans gösterebilir.
İş parçası bağlama
Döndürme ve kesme sırasında iş parçasının sağlam kalması gerekir. Kötü sıkıştırma, süreçte harekete, titreşime veya istenmeyen deformasyona neden olur.
Uzun veya ince parçalar, aksi takdirde kesme kuvvetleri altında bükülebileceğinden ek desteğe ihtiyaç duyabilir. Tutma yöntemi, üzerinde çalışılan şeyin şeklini ve sertliğini yansıtmalıdır.
Makine durumu
Makinenin mekanik durumu, bileşenlerinin gerçekte ne kadar düzgün hareket ettiğini şekillendirir. Aşınmış kılavuzlar, zayıf hizalama veya iş mili sorunlarının tümü işleme stabilitesini zayıflatabilir.
Düzenli bakım, sorunların daha büyük bir parça grubuna yayılmadan önce tespit edilmesine yardımcı olur.
Program ve kurulum doğruluğu
Programın amaçlanan takım yolunu doğru bir şekilde tanımlaması ve tezgah kurulumunun bu programla yakından eşleşmesi gerekir. Yanlış takım konumları, iş parçası referansları veya işleme talimatları boyutsal hatalara veya doğrudan çarpışmalara yol açabilir.
Çip ve ısı yönetimi
Kesme işlemi hem ısı hem de metal talaşları üretir. Talaşlar kesme alanı çevresinde birikirse işlemeyi engelleyebilir veya yüzeye tamamen zarar verebilir. Uygun talaş kaldırma ve soğutma uygulamaları, çalışma koşullarının baştan sona sabit kalmasına yardımcı olur.
Bu faktörler pratikte birbirine bağlanır. Uygun bir kesme aleti, iş parçası düzgün şekilde sıkıştırılmadığı takdirde yine de kötü sonuçlar üretebilir. Benzer şekilde, iyi hazırlanmış bir program, hasarlı takımları veya uygun olmayan ham maddeleri telafi edemez.
Hem CNC hem de manuel torna tezgahları metali döndürme ve kesme yoluyla şekillendirir. Gerçekten farklı oldukları nokta, takım hareketlerinin nasıl kontrol edildiğine bağlıdır.
Manuel bir torna tezgahı, kesme aletini doğrudan el çarkları ve makine kontrolleri aracılığıyla yönlendiren bir operatöre dayanır. Operatör, çalışmanın ortasında takım konumunu ayarlar ve önlerindeki iş parçasına ve kesme koşullarına göre arama yapar.
Bir CNC torna tezgahı bunun yerine programlanmış talimatları takip eder. Operatör makineyi hazırlar, takım ve iş parçası konumlarını belirler ve işleme döngüsünü başlatır. Daha sonra kontrol sistemi devreye girerek programda açıklanan hareketleri koordine eder.
| Karşılaştırma noktası | CNC torna tezgahı | Manuel torna |
|---|---|---|
| Takım hareketi | Bir işleme programı tarafından yönlendirilir | Doğrudan operatör tarafından yönlendirilir |
| Tekrarlanan üretim | Programlanmış işlemleri tekrarlayabilir | Daha çok operatör tekniğine bağlıdır |
| Parça değişiklikleri | Genellikle program ve kurulum ayarlamaları gerektirir | Manuel ayarlama ve kurulum gerektirir |
| Operatör rolü | Programlama, kurulum, izleme ve inceleme | İşleme sırasında doğrudan kontrol ve ayarlama |
| Uygun iş | Tekrarlanan bileşenler ve planlı işleme dizileri | Onarım çalışmaları, tek seferlik parçalar ve uygulamalı işleme görevleri |
Hangisinin gerçekten uygun olduğu eldeki işe bağlıdır. CNC ekipmanı, bir fabrikanın karmaşık veya tutarlı işleme dizilerini güvenilir bir şekilde tekrarlaması gerektiğinde yararlı olur. Manuel makineler, tamirhanelere ve tek tek parçalar üzerinde sık sık ayarlama yapılmasını gerektiren görevlere uygun olma eğilimindedir.
Her iki makine tipi de operatör becerisine olan ihtiyacı ortadan kaldırmaz; vurgulamaya değer. CNC işleme, programlama, takımlama, kurulum ve proses kontrolü konusunda gerçek bilgi gerektirir. Manuel tornalama, makinenin pratik uygulamalı kontrolüne ve kesme sürecini ilerledikçe değerlendirme yeteneğine bağlıdır.
Bazı atölyeler her iki türü de yan yana çalıştırıyor. Manuel bir torna tezgahı basit onarım görevlerini yerine getirebilirken, CNC torna tezgahı gerçekten tekrarlanabilir programlanmış hareketlere ihtiyaç duyan bileşenleri ortaya çıkarır.
Tutarlı işleme, baştan sona tüm üretim süreci üzerinde kontrolün sürdürülmesine bağlıdır. Bir parça, bir çalışma sırasında gereksinimlerini karşılayabilir ancak malzeme, takım durumu veya makine kurulumunda az da olsa bir değişiklik olursa daha sonra sürüklenebilir.
Pratik bir yaklaşım istikrarlı bir kurulumla başlar. İş parçası güvenli bir şekilde sıkıştırılmalı, aletler doğru şekilde takılmalı ve program, amaçlanan bileşenle tam olarak eşleşmelidir. Bu kontroller, hata olasılığını daha kesim başlamadan çok önce azaltır.
Operatörler işleme sürecini çalışırken de izlemeye devam etmelidir. Kesme sesindeki, titreşimdeki, talaş şeklindeki veya yüzey görünümündeki değişikliklerin tümü, bir takımın veya kurulumun dikkat gerektirdiğinin sinyalini verebilir. Bu işaretleri erken yakalamak, kusurların tüm partiye yayılmadan önlenmesine yardımcı olur.
Denetim bunun üzerine başka bir kontrol katmanı daha ekler. Seçilen özelliklerin üretim sırasında ölçülmesi, sürecin baştan sona gerekli sınırlar içinde kaldığını doğrulamaya yardımcı olur. Denetimin ne sıklıkta ve nasıl gerçekleştiği, bileşenin tasarımını ve kullanım amacını yansıtmalıdır.
Alet bakımı da aynı derecede önemlidir. Kesici takımlar kullanıldıkça yavaş yavaş aşınır ve aşınmış kenarlar hem boyutları hem de yüzey kalitesini bozabilir. Aletlerin uygun aralıklarla değiştirilmesi veya bakımının yapılması, kesme koşullarının zaman içinde sabit kalmasına yardımcı olur.
Üreticiler ayrıca işleme bilgilerini iyi organize etmelidir. Takım değişikliklerini, kurulum ayarlamalarını, inceleme bulgularını ve bakım çalışmalarını kapsayan kayıtlar, tekrarlanan sorunların daha büyük hale gelmeden önce işaretlenmesine yardımcı olabilir. Aynı kusur birkaç üretim sürecinde ortaya çıkmaya devam ederse, bu kayıtlar nedenin malzeme, takım, programlama veya makine durumundan kaynaklanıp kaynaklanmadığını ortaya çıkarabilir.
Sonuçta bir CNC torna tezgahı iş mili dönüşü, kontrollü takım hareketi ve planlı malzeme kaldırma işlemlerinin koordinasyonu yoluyla çalışır. Operatör makinenin, iş parçasının ve kesme koşullarının eldeki göreve uygun kalmasını sağlarken kontrol sistemi işleme programını takip eder. Bu elemanları bir arada iyi yönetin ve CNC tornalama, gerçekten geniş bir endüstriyel uygulama yelpazesinde tekrarlanabilir şekil ve yüzeylere sahip metal bileşenler sunar.

Teknik Özellikler: Konik yüzeyler, özel yüzeyler, vb. Gibi her türlü dönme yüzeyini bisikletle...
See Details
Teknik Özellikler: Takım tezgahı yüksek hassasiyetlidir ve iş mili, düşük gürültü, yüksek hass...
See Details
Teknik Özellikler: Tüm tornalar, işleme sertliği ve takım tezgahı bütünlüğünü sağlamak için 25...
See Details
Teknik Özellikler: Uluslararası ileri teknolojiye dayanarak, bu takım aletinin tasarımı yü...
See Details
Teknik Özellikler: Eğimli yataklar için CNC takım tezgahı, yüksek konumlandırma doğruluğuna, h...
See Details
Teknik Özellikler: Silindirler, koniler, özel yüzeyler vb. Süper ses frekansı söndürülmesin...
See Details
Teknik özellikler Takım tezgahı tek sütunlu dikey bir kılavuz yapıdır. Sütun, taban ve kayar k...
See Details
Teknik Özellikler: Uluslararası ileri teknolojiye dayanarak, bu takım aletinin tasarımı yüksek...
See DetailsDijital ve iş uzmanları ekibimiz sizi doğru yöne yönlendirecektir.
Hadi konuşalım
Zhejiang Guoyu CNC Takım Tezgahı Co., Ltd., ürünlerinin kalitesini sağlamak için zengin deneyime, profesyonel teknolojiye ve gelişmiş yöntemlere güvenir, böylece müşteriler daha profesyonel ve düşünceli hizmetin tadını çıkarabilir.
 [email protected]
 +86-576-82879226
 Xialiang Sanayi Bölgesi, Luqiao Bölgesi, Taizhou City, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang Guoyu CNC Takım Tezgahı Co., Ltd. Her hakkı saklıdır.
