

Teknik Özellikler: Takım tezgahı yüksek hassasiyetlidir ve iş mili, düşük gürültü, yüksek hass...
See Details
 {:Önceden}
Modern imalat, şekil, yüzey özellikleri ve işleme gereksinimleri açısından farklılık gösteren parçalarla giderek daha fazla ilgileniyor. Otomotiv bileşenleri, endüstriyel ekipman parçaları, elektronik muhafazalar ve mekanik aksamlar genellikle tek bir basit işlemle tamamlanamaz.
Bu da işleme ekipmanına yeni talepler getiriyor. Bir makinenin malzemeyi çıkarmaktan daha fazlasını yapması gerekir. Doğru konumlandırmayı, istikrarlı hareketi, esnek takım kullanımını ve farklı işleme görevleri arasında sorunsuz koordinasyonu desteklemelidir.
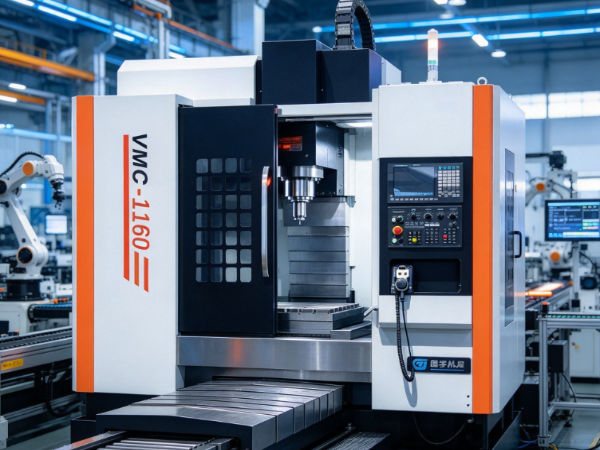
Doğrusal yollu işleme merkezleri kılavuz yapıları ve esnek işlemeyi destekleme yetenekleri sayesinde endüstriyel metal işlemede yaygındır. Tabla ve diğer hareketli bileşenler, üretim sırasında hızlı hareketi ve duyarlı konumlandırmayı destekleyebilen bir düzenleme olan doğrusal kılavuzlar boyunca hareket eder.
Ancak karmaşık iş parçalarının taşınması makine hareketinden daha fazlasını gerektirir. İş parçası geometrisi, malzeme özellikleri, fikstür tasarımı, kesme koşulları ve işleme sırası nihai sonucu şekillendirir.
Peki doğrusal bir işleme merkezi karmaşık iş parçalarını işleyebilir mi? Birçok uygulamada evet. Önemli olan makinenin ne yapabileceğini ve bunun, yapılan parçanın gereksinimlerine nasıl uyduğunu anlamaktır.
Karmaşık bir iş parçasının mutlaka büyük veya ağır olması gerekmez. Karmaşıklığı genellikle şeklinden, yüzey özelliklerinden, iç yapılarından veya üretim gereksinimlerinden kaynaklanır.
Bazı parçalarda çok sayıda delik, oluk, yuva ve kavisli yüzey bulunur. Diğerlerinde çeşitli yönlerden işlenmesi gereken işleme alanları vardır. Bu tür özellikler üretimi zorlaştırır çünkü makinenin uygun kesme koşullarını korurken farklı konumlara ulaşması gerekir.
Geometri ana faktörlerden biridir. Basit düz yüzeye sahip bir bileşen yalnızca temel frezelemeye ihtiyaç duyabilir. Açılı yüzleri, kavisli bölümleri ve kesişen delikleri olan bir parça, daha karmaşık takım hareketi ve konumlandırma gerektirir.
Malzeme özellikleri de zorluğu etkiler. Alüminyumun kesilmesi genellikle birçok sertleştirilmiş metalden daha kolaydır. Paslanmaz çelik ve bazı alaşımlar daha fazla kesilme direnci oluşturur ve daha dikkatli bir süreç planlaması gerektirir.
Boyut ve şekil daha fazla zorluk yaratır. Kesme kuvvetleri kontrol edilmezse ince duvarlı bileşenler işleme sırasında deforme olabilir. Uzun iş parçaları titreşimi önlemek için ekstra desteğe ihtiyaç duyabilir. Takım erişimi ve talaş kaldırma daha karmaşık hale geldiğinden derin boşlukların işlenmesi zordur.
Çeşitli özellikler bir iş parçasını zorlu hale getirebilir:
Bu özellikleri anlamak, üreticilerin bir işleme merkezinin belirli bir üretim görevine uygun olup olmadığına karar vermesine yardımcı olur.
Kılavuz yolu yapısı bir işleme merkezinin tanımlayıcı bir özelliğidir. Doğrusal kılavuzlar, makine bileşenlerini tanımlanmış yollar boyunca taşıyarak tablanın ve diğer hareketli bölümlerin işleme sırasında sorunsuz hareket etmesini sağlar.
Bu düzenleme, bir iş parçasının sık sık konumlandırma değişikliği gerektirmesi durumunda yardımcı olur. Makine, tamamen manuel ayarlamaya bağlı kalmadan işleme konumları arasında hareket edebilir.
Çeşitli yüzeylerde frezeleme, ardından delme ve kılavuz çekme gerektiren bir metal bileşeni alın. Bir işleme merkezi, konfigürasyonu gerekli süreçleri desteklediği sürece, bu işlemleri hareket sistemi ve işleme kontrolleri aracılığıyla koordine edebilir.
Makinenin hareket özellikleri aynı zamanda işlemler arasındaki boşta kalma süresini de kısaltabilir. Bu, iş parçalarının birçok özellik taşıdığı ve tekrarlanan takım konumlandırmaya ihtiyaç duyduğu üretim ortamlarında yardımcı olur.
Kılavuz raylar ile makine yapısı arasındaki ilişki de önemlidir. Kılavuz rayları hareketi desteklerken çerçeve işleme için temel sağlar. Çalışma koşullarını uygun tutmak için her ikisinin birlikte çalışması gerekir.
Doğrusal bir işleme merkezi aşağıdakiler için kullanılabilir:
Gerçek operasyon aralığı makinenin konfigürasyonuna, iş mili düzenine, takımlara ve kontrol sistemine bağlıdır.
Karmaşık bileşenler için, birden fazla işlemin tek bir makinede koordine edilmesi, iş parçasının ayrı makineler arasında taşınması ihtiyacını azaltabilir. Bu, üretim planlamasını basitleştirir ve tekrarlanan manuel konumlandırmadan kaynaklanan hataların azaltılmasına yardımcı olur.
İşleme ekipmanını değerlendirirken malzeme uyumluluğu önemli bir noktadır. Karmaşık iş parçaları farklı metallerden oluşur ve her biri kesme kuvvetlerine ve ısıya farklı tepki verir.
Alüminyum, otomotiv parçalarında, elektronik muhafazalarda ve endüstriyel bileşenlerde yaygın olarak kullanılmaktadır. İşlenmesi oldukça kolaydır ve karmaşık şekillerde kesilebilir. Uygun takımlar ve kesme koşullarıyla işleme merkezleri alüminyum frezeleme, delme ve diğer işlemleri gerçekleştirebilir.
Birçok durumda paslanmaz çeliğin işlenmesi daha zordur. Ağır kesme direnci ve ısı üretebilir, bu nedenle üreticilerin takım seçimi, kesme koşulları ve talaş kaldırma konularını düşünmesi gerekir.
Karbon çeliği başka bir yaygın malzemedir. İşleme davranışı bileşime ve duruma bağlıdır ve farklı kaliteler farklı üretim düzenlemelerine ihtiyaç duyabilir.
Bakır ve bakır alaşımları elektrikli bileşenlere ve diğer endüstriyel ürünlere hizmet eder. Kendi kesme özelliklerine sahiptirler ve dikkatli muamele gerektiren talaşlar üretebilirler.
Bazı alaşımlar zorlu mekanik uygulamalarda ortaya çıkar. İşlemeleri, takım aşınmasına, ısınmaya ve kesme stabilitesine ekstra dikkat gerektirebilir.
Bu tablo genel bir karşılaştırma sağlar:
| İş Parçası Malzemesi | Yaygın İşleme Zorlukları | İlgili Üretim Hususları |
|---|---|---|
| Alüminyum | Talaş oluşumu ve yüzey bitirme | Uygun kesici takımlar ve talaş kaldırma |
| Paslanmaz çelik | Kesme direnci ve ısı üretimi | Takım durumu ve kesme stabilitesi |
| Karbon çeliği | Sertlik ve malzeme durumundaki farklılıklar | Malzeme hazırlama ve takım seçimi |
| Bakır alaşımları | Malzeme yumuşaklığı ve talaş işleme | Son teknoloji seçimi ve yüzey kalitesi |
| Alaşımlı çelik | Takım aşınması ve işleme direnci | Uygun işleme stratejisi |
| Dökme demir | Toz ve talaş yönetimi | Çalışma alanının korunması ve temizliği |
Bir işleme merkezi bu malzemelerin çoğunu işleyebilir ancak makine tek başına sonuca karar veremez. Takımlama, iş parçası tutma, işleme stratejisi ve malzeme hazırlamanın tümü bir rol oynar.
Üreticiler, düzenli üretim için ekipman seçmeden önce gerçek malzeme ve iş parçası tasarımını değerlendirmelidir.
Bir işleme merkezi iyi hareket etse bile karmaşık iş parçalarının doğru takımlama ve iş parçası bağlama olmadan işlenmesi zor olabilir.
Takımlama, makinenin malzemeyle nasıl etkileşime gireceğine karar verir. Farklı araçlar farklı işlemlere uygundur. Parmak frezeler genellikle yüzey işleme ve şekillendirme işlemlerini gerçekleştirir, matkaplar delikler açar, kılavuz çekme takımları iç dişleri oluşturur ve özel kesiciler belirli profilleri işler.
Karmaşık bir iş parçası, bir üretim döngüsünde birden fazla alete ihtiyaç duyabilir. Tezgahın takım değiştirme düzeni, tekrarlanan manuel müdahaleye gerek kalmadan işlemler arasında hareket etmesine olanak sağlar.
Takım seçiminde yine de işleme alanının şekli ve erişilebilirliği dikkate alınmalıdır. Açık yüzeyde iyi çalışan bir takım dar bir kanala veya derin bir boşluğa ulaşamayabilir, bu nedenle takımın uzunluğu, çapı ve şekli önem kazanmaktadır.
İş tutma da aynı derecede önemlidir. Alet malzemeyi kaldırırken iş parçası sabit kalmalıdır. Parça hareket ederse veya titrerse yüzey düzgün olmayabilir ve boyutlar farklılık gösterebilir.
Farklı iş parçaları farklı fikstürlere ihtiyaç duyabilir:
Standart makine mengeneleri
Bunlar birçok normal şekilli bileşene uygundur. İş parçasını güvenli bir şekilde tutarlar ve çeşitli işleme alanlarına kolay erişim sağlarlar.
Özel demirbaşlar
Özel fikstürler, bir bileşenin olağandışı bir şekle sahip olması veya özel bir konumlandırmaya ihtiyaç duyması durumunda yardımcı olur. Düzensiz parçaları destekleyebilir ve kurulumun tekrarlanabilir olmasını sağlayabilirler.
Modüler iş bağlama sistemleri
Modüler düzenlemeler, üreticilerin fikstür düzenini farklı iş parçası tasarımları için ayarlamasına olanak tanır; bu da ürün türlerinin sık sık değiştiği durumlarda yardımcı olur.
Özel destek yapıları
İnce duvarlı, uzun veya hassas bileşenler, kesme sırasındaki hareketi ve deformasyonu sınırlamak için ekstra desteğe ihtiyaç duyabilir.
Fikstür tasarımı alet erişimini engellememeli veya makinenin hareketini engellememelidir. Üreticilerin iş parçası bağlamayı tüm işleme sürecini göz önünde bulundurarak planlaması gerekir.
Makine sertliği metal işlemede çok önemlidir. Kesme sırasında takım, iş parçasını iterken makine yapısı ve fikstür geri iter. Sistem yeterince kararlı değilse titreşim veya istenmeyen hareket sonucu etkileyebilir.
Doğrusal yollu işleme merkezleri, hareketli bileşenleri doğrusal kılavuzlar aracılığıyla destekler. Performans, kılavuzların, makine çerçevesinin, iş mili yapısının ve iş parçası bağlama sisteminin birlikte nasıl çalıştığına bağlıdır.
Kılavuz yolu düzenlemesi, hareketli bileşenlerin nasıl hareket ettiğini etkiler. Ancak yumuşak hareket, her durumda otomatik olarak dengeli kesmeyi garanti etmez.
Karmaşık iş parçalarında farklı işleme alanları farklı kesme yükleri oluşturabilir. Malzemenin geniş, düz bir yüzeyden çıkarılması, dar bir yarık veya derin cebin kesilmesinden farklı kuvvetler gerektirir.
Sertlik özellikle şu durumlarda önem kazanır:
Üreticiler ayrıca iş parçasının kesme kuvvetlerine nasıl tepki vereceğini de dikkate almalıdır. Sert bir metal blok, ince bir alüminyum muhafazadan farklı davranır. Makine sabit kalsa bile esnek bir iş parçası uygun olmayan işleme koşulları altında deforme olabilir.
İyi bir işleme stratejisi, takım hareketini, kesme kuvvetlerini, fikstür desteğini ve malzeme kaldırmayı dengeler, böylece makine ve iş parçası tek bir koordineli sistem olarak çalışır.
Karmaşık parça üretimindeki zorluk, iş parçası konumunu tekrar tekrar değiştirmeden çeşitli özelliklerin işlenmesidir.
Bir bileşen her çıkarıldığında ve yeniden konumlandırıldığında hizalama farklılıkları ortaya çıkabilir. Bu da delikler, yüzeyler ve diğer özellikler arasındaki ilişkiyi etkileyebilir.
Bir işleme merkezi, işleme aralığı ve konfigürasyonu tek kurulumda birden fazla işleme izin verdiğinde tekrarlanan işlemleri azaltabilir.
Endüstriyel bir montaj bileşenini hayal edin. Düz bir montaj yüzeyine, birkaç deliğe, dişli açıklığa ve yan oyuklara ihtiyaç duyabilir. Uygun bir işleme merkezi, her işlem için ayrı makineler arasında gidip gelmek yerine, işin çoğunu koordineli alet ve tabla hareketi yoluyla tamamlayabilir.
Bu yaklaşım üretime çeşitli faydalar sağlayabilir:
Ancak her karmaşık iş parçası tek bir kurulumda tamamlanamaz. Bazı parçaların çeşitli kenarlarında veya yüzeylerinde mevcut makine düzenlemesinin ulaşamayacağı özellikler bulunur.
Bu gibi durumlarda üreticilerin iş parçasını yeniden konumlandırması veya fikstür eklemesi gerekebilir. İşleme sırası, her özelliği erişilebilir tutarken gereksiz işlemleri sınırlandıracak şekilde planlanmalıdır.
Bilgisayar destekli üretim yazılımı burada yardımcı olabilir. Üretim ekipleri, gerçek üretim başlamadan önce takım yollarını planlayabilir ve olası işleme sorunlarını inceleyebilir.
Doğrusal yollu işleme merkezleri esnek yetenekler sunar, ancak karmaşık iş parçaları yine de çeşitli üretim zorluklarını ortaya çıkarabilir.
Araç erişimi yaygın bir erişimdir. Derin cepler, dar kanallar ve iç özellikler kesici takımın hareketini kısıtlayabilir. Uzun takımlar zor alanlara ulaşabilir ancak titreşime ve sapmaya daha yatkın hale gelir.
Talaş kaldırma başka bir endişe kaynağıdır. Kaldırılan malzeme kesim alanını terk etmelidir. Talaşlar aletin çevresinde veya bir oyuğun içinde birikirse yüzey kalitesi olumsuz etkilenebilir ve kesme işlemi kesintiye uğrayabilir.
Isı yönetimi de önemlidir. Kesme işlemi ısı üretir ve bazı malzemeler sıcaklığa diğerlerine göre daha duyarlıdır. Çok fazla ısı, takımın durumunu ve iş parçası boyutlarını etkileyebilir.
İnce duvarlı parçalar özel bakım gerektirir. Yapıları kesme kuvvetlerine iyi direnç göstermeyebilir ve işleme sırası malzemeyi eşit olmayan bir şekilde kaldırırsa bileşen deforme olabilir.
Dikkatli üretim planlaması bu zorlukların üstesinden gelebilir.
| İşleme Mücadelesi | Potansiyel Etki | Olası Üretim Yaklaşımı |
|---|---|---|
| Sınırlı araç erişimi | Eksik veya zor işleme | Takım geometrisini ve işleme yönünü gözden geçirin |
| Talaş birikimi | Yüzey hasarı veya kesintili kesme | Talaş kaldırma düzenlemelerini iyileştirin |
| Aşırı ısı | Takım aşınması veya iş parçası deformasyonu | Kesme koşullarını ve soğutmayı ayarlayın |
| İş parçası titreşimi | Düzensiz yüzeyler ve işleme varyasyonları | Fikstür desteğini iyileştirin |
| İnce duvar deformasyonu | Bileşen şeklindeki değişiklikler | Malzeme kaldırma işlemini dikkatli bir şekilde planlayın |
| Tekrarlanan yeniden konumlandırma | Hizalama farklılıkları | İşleme sıralarını ve fikstürlerini optimize edin |
Makineyi tüm üretim sisteminin bir parçası olarak değerlendirin. Takımlar, yazılım, fikstürler, malzeme hazırlığı ve operatör deneyiminin tümü karmaşık parçaları işleme yeteneğine katkıda bulunur.
Uygun bir işleme merkezinin seçilmesi gerçek üretim gereksinimleriyle başlar. Üreticiler ekipmanı yalnızca genel makine açıklamalarına göre seçmemelidir. Önemli olan soru, makinenin amaçlanan iş parçalarının ihtiyaç duyduğu geometriyi, malzemeyi ve işlemleri gerçekleştirip gerçekleştiremeyeceğidir.
İş parçası boyutu ve şekli iyi bir başlangıç noktasıdır. Çalışma alanı, gerekli alet hareketleri ve fikstürler için yeterli alana sahip olacak şekilde bileşenin güvenli bir şekilde oturmasına izin vermelidir.
İşleme operasyonlarının sayısı ve türü de önemlidir. Frezeleme, delme ve kılavuz çekme gerektiren bir parça, çoğunlukla yüzey işlemeyi içeren bir makine konfigürasyonundan farklı bir makine konfigürasyonunu gerektirebilir.
Seçim sırasında malzeme özelliklerini göz önünde bulundurun. Alüminyumla çalışan bir üreticinin, paslanmaz çelik veya alaşımları işleyen bir üreticiden farklı ihtiyaçları olabilir.
Alet kapasitesi ve değişen düzenlemeler de önemlidir. Karmaşık iş parçaları birden fazla kesici alete ihtiyaç duyabilir ve makine planlanan üretim sırasını desteklemelidir.
Diğer hususlar şunları içerir:
Üreticilerin de ileriye bakması gerekiyor. Bir işleme merkezi sınırlı sayıda parçayla başlayabilir ancak ürün tasarımları ve müşteri gereksinimleri değişir. Ekipman seçimi buna izin vermelidir.
Düzenli üretim başlamadan önce deneme işleme, seçilen makinenin, takımların, fikstürlerin ve işleme sırasının amaçlanan iş parçasına uygun olup olmadığını doğrulayabilir. Bu, üreticilerin rutin üretime geçmeden önce sorunları tespit etmelerine ve ayarlama yapmalarına olanak tanır.
Doğrusal yollu işleme merkezleri, yapıları, hareket yetenekleri, takımlama ve iş parçası tutma üretim gereksinimlerine uygun olduğunda birçok karmaşık iş parçasını işleyebilir. Görevleri kesici aleti düz bir yol boyunca hareket ettirmenin ötesine geçer. Bunlar, çeşitli şekillere ve işleme özelliklerine sahip bileşenler üretmek için makine hareketi, malzeme davranışı, takım erişimi ve süreç planlamasının birlikte çalıştığı koordineli bir üretim sisteminin parçasıdır.

Teknik Özellikler: Takım tezgahı yüksek hassasiyetlidir ve iş mili, düşük gürültü, yüksek hass...
See Details
Teknik Özellikler: Takım tezgahı yüksek hassasiyetlidir ve iş mili, düşük gürültü, yüksek hass...
See Details
Teknik Özellikler: Tüm tornalar, işleme sertliği ve takım tezgahı bütünlüğünü sağlamak için 25...
See Details
Teknik Özellikler: Hat ray CNC tornaları, işleme sertliği ve takım tezgahı bütünlüğünü sağ...
See Details
Teknik Özellikler: Şanzıman, yüksek hız ve yüksek verimlilik gereksinimlerini karşılamak, sürt...
See Details
Teknik Özellikler: Silindirler, koniler, özel yüzeyler vb. Süper ses frekansı söndürülmesin...
See Details
Teknik Özellikler: Sıkı yaşlanma tedavisi, pürüzsüz çip çıkarma ve makul kesme alanı ile 45 ° ...
See Details
Modern endüstrilerin gelişen ihtiyaçlarını karşılamak için tasarlanmış sağlam ve çok yönlü bir iş...
See DetailsDijital ve iş uzmanları ekibimiz sizi doğru yöne yönlendirecektir.
Hadi konuşalım
Zhejiang Guoyu CNC Takım Tezgahı Co., Ltd., ürünlerinin kalitesini sağlamak için zengin deneyime, profesyonel teknolojiye ve gelişmiş yöntemlere güvenir, böylece müşteriler daha profesyonel ve düşünceli hizmetin tadını çıkarabilir.
 [email protected]
 +86-576-82879226
 Xialiang Sanayi Bölgesi, Luqiao Bölgesi, Taizhou City, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang Guoyu CNC Takım Tezgahı Co., Ltd. Her hakkı saklıdır.
